Vodič za odabir noža za disperziju: Brzina vrha, geometrija i vijek trajanja za industrijsko miješanje
Pigmentna pasta koja se zaustavlja na Hegmanovom očitanju od 5, ili katodna kaša koja i dalje pokazuje aglomerate nakon devedeset minuta, obično se okrivljuje mlin. U mnogim slučajevima koje tražimo da pregledamo, uzrok se nalazi na kraju osovine: disperzijska oštrica.
Kratak odgovor je da disperzijska oštrica dobro obavlja jedan posao. Mokri prah u tekućinu i razbija nakupine na vrhovima zuba. Ne smanjuje primarne čestice, ne stabilizira suspenziju i ne može kompenzirati osovinu postavljenu u središtu spremnika bez pregrada. Kada brzina vrha, promjer diska, geometrija zuba, položaj oštrice i materijal odgovaraju formulaciji, većina pasta i kaša postiže ciljnu finoću za 20 do 40 minuta. Kada jedno od tih pet nije u redu, vrijeme šarže obično se udvostruči, a dodatno vrijeme zagrijava proizvod umjesto da ga raspršuje.
Slike ispod su tipični industrijski rasponi preuzeti iz standardne inženjerske prakse miješanja. Tretirajte ih kao početnu točku za ispitivanje vlastite formulacije.
 |  |
Što disperzijska oštrica radi, a što ne može
Svaka disperzija sastoji se od tri koraka. Vlaženje zamjenjuje zračni sloj na čestici tekućinom. Deaglomeracija razdvaja klastere koje zajedno drže van der Waalsove sile. Stabilizacija sprječava te čestice da ponovno formiraju klastere, a to je odluka o formulaciji, a ne o hardveru.
Oštrica djeluje samo na srednjoj stepenici i to samo u tankoj zoni. Brzina smicanja doseže vrhunac unutar nekoliko milimetara od vrha zuba i brzo opada, zbog čega je za disk od 250 mm koji radi brzinom od 20 m/s unutar spremnika od 10.000 litara potrebno još pola sata. Zona smicanja mora proći kroz cijelu šaržu, a vrijeme šarže je postavljeno obrtom, a ne samo brojem okretaja u minuti.
Slijede dva zaključka. Oštrica za raspršivanje pogrešan je alat za pravo mljevenje: ako su primarne čestice 0,2 mikrona, a aglomerati u spremniku 20 mikrona, nazubljeni disk će smanjiti šaržu na otprilike primarnu veličinu i tu se zaustaviti. I sve što sprječava da se šarža pumpa pored diska - centrirana osovina, nedostaju pregrade, premalo slobodne tekućine, krutine nataložene na podlozi - pretvara dobru oštricu u skupo veslo.
Geometrija disperzijske oštrice: Koji profil radi koji posao
Za istu snagu motora, geometrija odlučuje hoćete li dobiti smicanje ili protok.
- Disk s pilastim zubima: ravni disk s 8 do 24 zuba oko ruba. Gotovo sva ulazna energija postaje lokalno smicanje, a vrlo malo postaje pumpanje, što je upravo ono što je potrebno za vlaženje i razgradnju aglomerata.
- Disk s prorezima ili perforacijom: isti vanjski profil s rupama na licu. Materijal teče kroz disk, a ne oko njega, džep s malim smicanjem u središtu se skuplja, a paste od 2000 do 5000 cP ponašaju se bolje nego s čvrstom pločom.
- Glava rotor-statora: nazubljeni rotor unutar statora s prorezima s razmakom od nekoliko milimetara. Proizvodi najintenzivnije smicanje, ali u vrlo malom volumenu, tako da je propusna moć po kilovatu manja, a visoka opterećenja čvrstim tvarima su nepraktična.
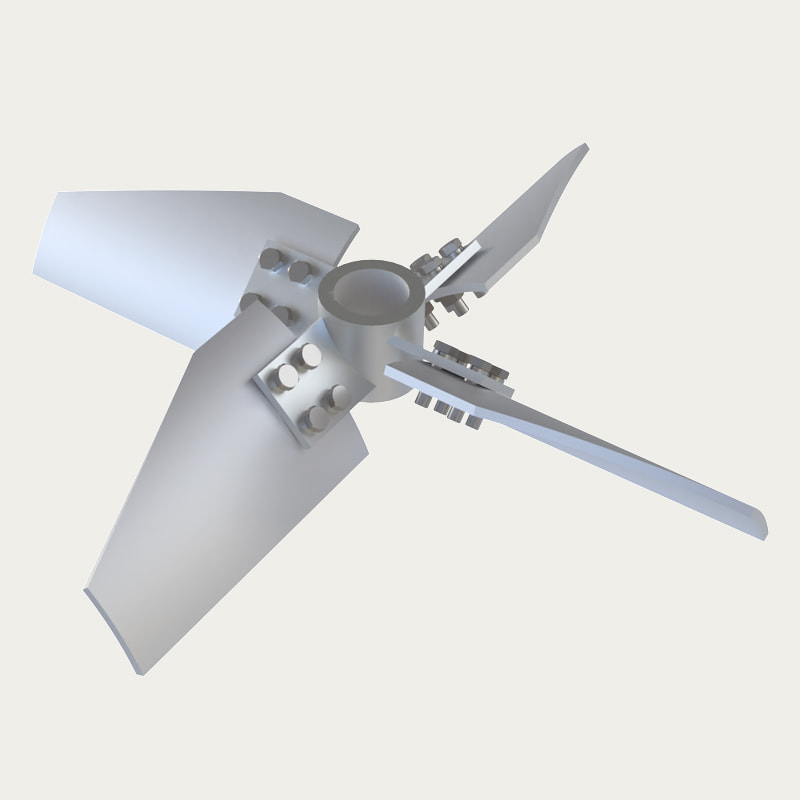
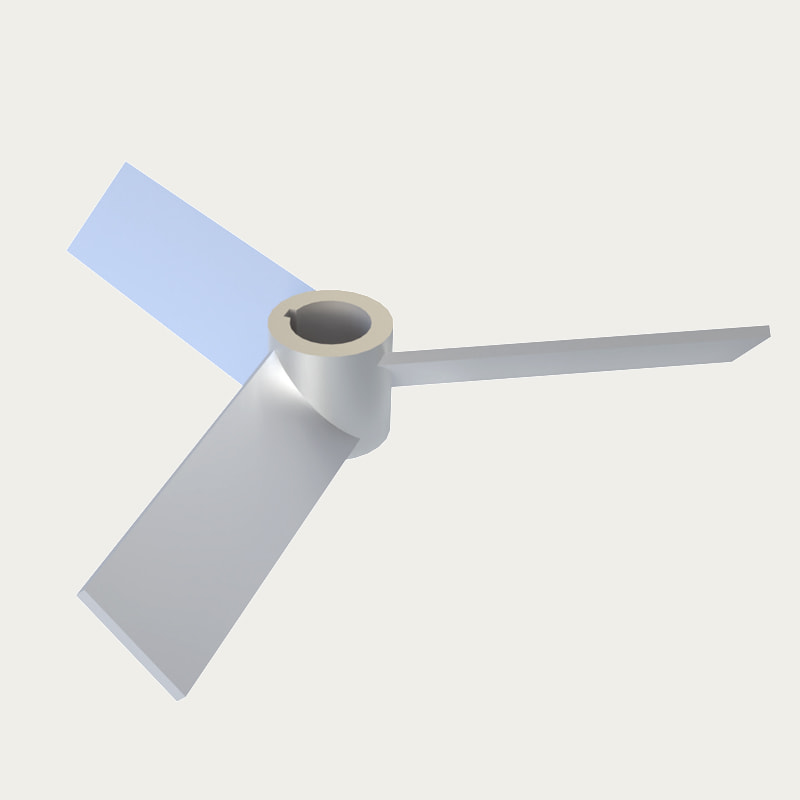
- Propeleri i turbine: generatori protoka od 3 do 8 m/s. Miješaju i suspendiraju krutine, ali ne razbijaju nakupine pigmenta praktičnim brzinama.
Grafikon u nastavku kvalitativno uspoređuje profile. Rezultati su orijentacijski indeksi, a ne izmjerene vrijednosti.
Usporedba profila: nazubljeni disk u odnosu na turbinu s nagnutim lopaticama
Disperzijski disk s zubima pile Turbina s kosim lopaticama
Brzina vrha i promjer diska: dva broja koja odlučuju o finoći
Brzina vrha jednaka je pi puta promjer diska puta brzina rotacije. Disk od 250 mm koji se okreće na 1500 okretaja u minuti radi brzinom od 19,6 m/s, udobno unutar prozora za raspršivanje. Disk od 150 mm treba oko 2400 okretaja u minuti da postigne istu brojku, zbog čega diskovi premale veličine u velikim spremnicima rijetko isporučuju rezultate.
Uobičajene reference za miješanje postavljaju rad raspršivanja zuba pile između 18 i 25 m/s. Ispod oko 15 m/s, aglomerati preživljavaju prijevoj. Iznad 25 m/s, dodatna energija uglavnom postaje toplina, uvlačenje zraka i brže trošenje zuba, a ne finije mljevenje.
Tipični prozori periferne brzine prema vrsti mješalice (m/s)
Rasponi odražavaju uobičajenu inženjersku praksu miješanja; potvrditi suđenjem.
Povećanje slijedi iste brojke. Održavajte brzinu vrha konstantnom kada je rad disperzija i održavajte snagu po jedinici volumena konstantnom kada je rad miješanje ili suspenzija krutih tvari. Brkanje to dvoje čest je razlog zašto se pilot serija ne može reproducirati u proizvodnom opsegu.
 TOPA005 FS1 serija raspršivača velike brzine Na temelju Top-ovog dugogodišnjeg iskustva i jedinstvene tehnologije te primjene napredne tehnologije mjerenja i analize, dizajnirali smo visokoučinkovite impelere s... Pogledajte proizvod →
Usklađivanje oštrice s viskoznošću i opterećenjem čvrstim tvarima
Viskoznost na procesnoj temperaturi, plus opterećenje čvrstim tvarima, odabire hardver. Donja tablica daje praktične polazne točke za prvo ispitivanje.
| Viskoznost proizvoda | Vrsta oštrice | Brzina vrha | Omjer D/T | Tipična dužnost |
|---|---|---|---|---|
| Do 1000 cP | Disk sa zubima pile | 18-25 (prikaz, stručni). m/s | 0,30-0,40 | Vlaženje pigmenta, premazi otapalom, tinte |
| 1.000-5.000 cP | Disk s prorezima ili perforirani disk | 15-20 m/s | 0,35-0,50 | Baterijska gnojnica, paste u boji, agrokemikalije |
| 5.000-20.000 cP | Glava rotor-statora with anchor | 12-18 m/s | 0,40-0,60 | Ljepila, brtvila, guste paste |
| Iznad 20 000 cP | Planetarni ili vrpčasti, a ne disk | 1-5 m/s | 0,60-0,90 | Paste s visokim udjelom krutine, gnječenje |
Baterijska kaša nalazi se u srednjem pojasu: visok sadržaj krutine, abrazivni aktivni materijal i disk s prorezima koji obično nadmašuje čvrstu ploču jer se materijal nastavlja kretati kroz lice diska umjesto samo oko ruba. Primjeri proizvodnje prikupljeni su u našem industrija litijskih baterija projektne bilješke.
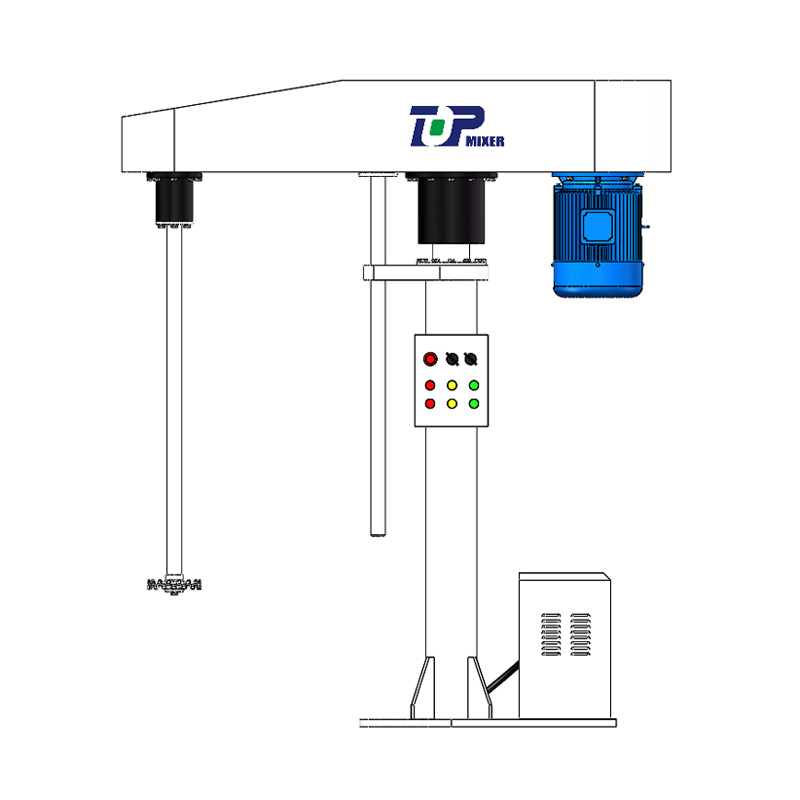 TOPH51 serije FL raspršivač velike brzine Ova serija mješalica za disperziju može biti opremljena nazubljenom ladicom za disperziju za brzo miješanje disperzije ili raznim vrstama mješalica za miješanje ... Pogledajte proizvod →
Materijal, tvrdoća i vijek trajanja
Većina industrijskih disperzijskih diskova izrađena je od nehrđajućeg čelika 304 ili 316L. To odgovara organskim pigmentima i higijenskim zahtjevima. Ne odgovara rutilnom titan dioksidu, željeznom oksidu, keramičkim punilima ili katodnim aktivnim materijalima, gdje abrazivna kaša može zaobliti rubove zuba unutar nekoliko stotina radnih sati.
Za abrazivno opterećenje opcije su otvrdnuti martenzitni ili dupleks nehrđajući, očvrsnuti i brušeni profil zuba ili polimerni premaz gdje se mora izbjeći onečišćenje metalom. Dva rana upozorenja na istrošenost su finoća mljevenja koja raste prema gore i vrijeme šarže koje puzi. Izmjerite radijus ruba zuba tijekom zakazanih gašenja: kada dosegne otprilike 0,5 do 1 mm, lokalno smicanje koje izvodi deaglomeraciju je uglavnom nestalo.
Ravnoteža je važna i pri ovim brzinama. Disk koji radi brzinom od 20 m/s na visećoj osovini pretvara neuravnoteženost i odstupanje u vibracije, a zatim u kvar brtve ili ležaja. Dobavljači koji modeliraju impeler i spremnik prije ponude, koriste CFD analiza protoka na primjer, može pokazati gdje zapravo pada zona visokog smicanja, što pomaže više u fazi specifikacije nego nazivna vrijednost motora.
 |  |
 |  |
Geometrija instalacije: pomak, pregrade i visina diska
Hardver je pola rješenja. Pozicija je druga polovica.
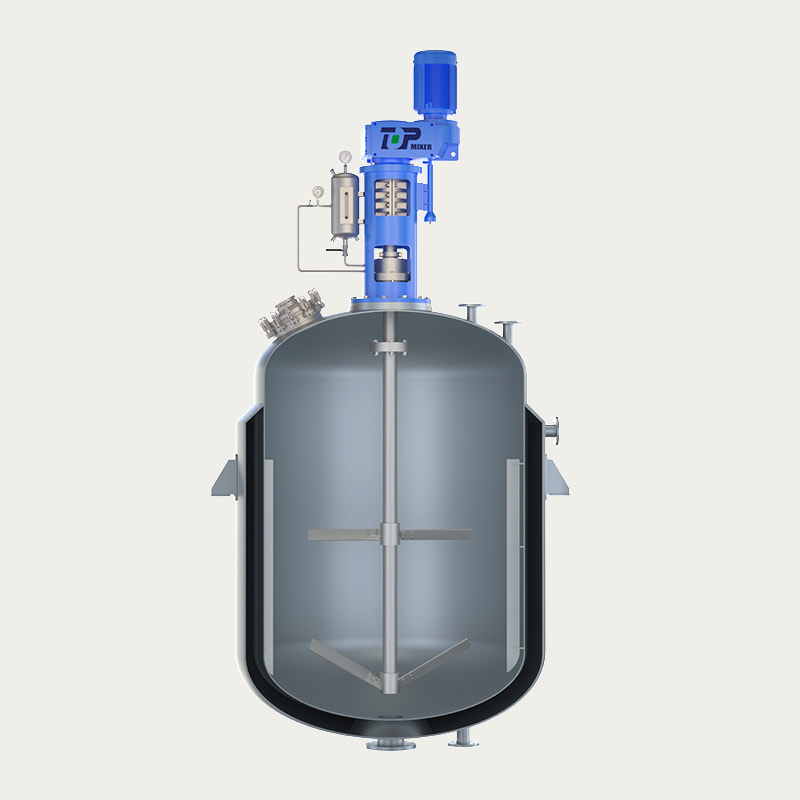
- Pomak osovine: montirajte osovinu 1/6 do 1/4 promjera spremnika izvan sredine. Centrirana osovina u spremniku bez pregrada omogućuje da se cijela serija okreće zajedno s diskom, a relativna brzina koja proizvodi smicanje pada.
- Pregrade: jedna do četiri okomite ploče, svaka široka oko jedne desetine promjera spremnika, pretvaraju rotaciju u okretanje od vrha prema dnu.
- Visina diska: 0,5 do 1 promjer diska iznad dna spremnika. Lower zakopava disk u taložene krutine; viši ostavlja mrtvi sloj na bazi.
- Potapanje: najmanje 1,5 promjera diska ispod površine tekućine kako bi se ograničilo vrtloženje i uvlačenje zraka.
- Oslonac osovine: duge osovine pri brzinama raspršivanja trebaju stabilan ležaj ili kraći prepust, stoga provjerite kritičnu brzinu prije naručivanja hardvera.
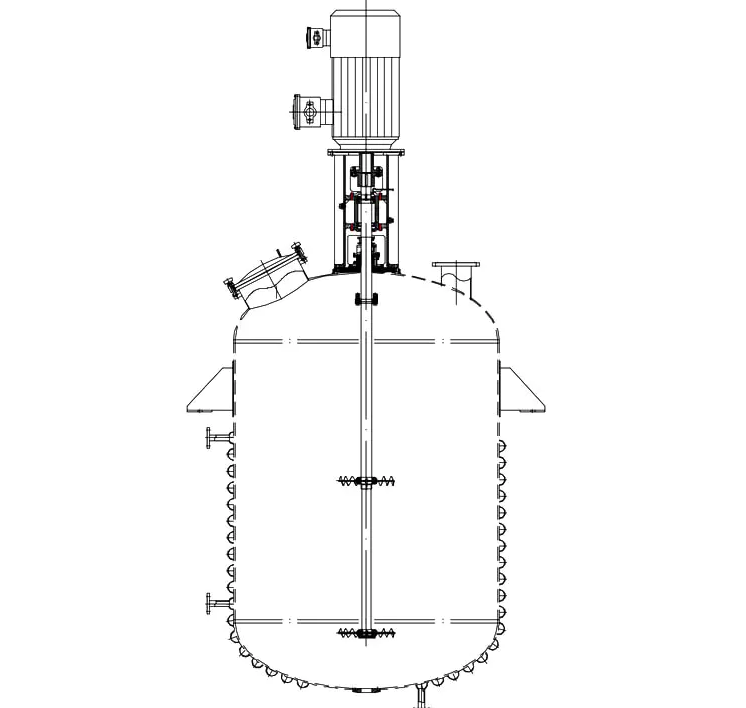
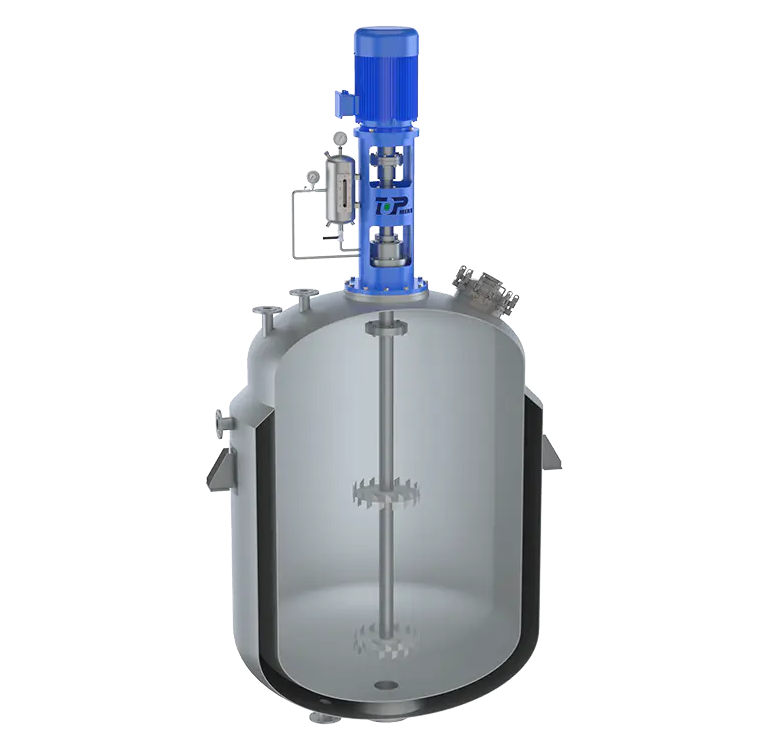
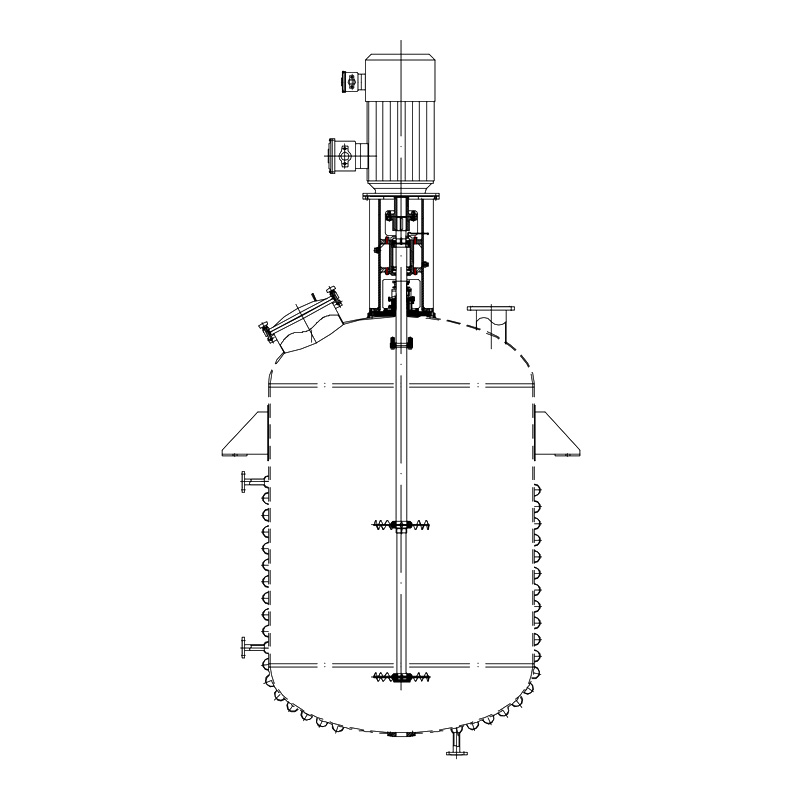
Izometrijski prikaz: sklop disperzijskog diska u spremniku
Provjera simptoma: kada finoća mljevenja zastane
- Mljevenje se zaustavlja na 5 do 6 Hegmana s normalnom viskoznošću: brzina vrha je preniska ili je disk premale veličine za volumen šarže.
- Prašak pluta i stvara grudice: vrtlog je preslab ili se prah unosi brže nego što se može smočiti.
- Fino u blizini zida, grubo u sredini: središte osovine ili nedostaju pregrade, tako da se šarža okreće umjesto da cirkulira.
- Jedna strana diska se brže troši: istrošenje vratila ili neusklađenost spojke.
- Pjenjenje i uvlačenje zraka: brzina vrha iznad 25 m/s ili disk ide preblizu površini tekućine.
Gdje pjenjenje dolazi iz formulacije, a ne iz radne točke, lopatica za uklanjanje pjene može se postaviti na istu osovinu iznad diska za raspršivanje.
 XPJ mješalica s lopaticom za uklanjanje pjene XPJ lopatica za uklanjanje pjene je rešetkasta traka oštrice u obliku slova U, koja mehanički uništava srednju pjenu nastalu tijekom miješanja i inhibira srednju pjenu., suita... Pogledajte proizvod →
Kratki kontrolni popis specifikacija
- Navedite ciljnu finoću mljevenja i metodu ispitivanja, a ne samo vrijeme šarže.
- Navedite viskoznost pri temperaturi procesa, opterećenje krutine i jesu li krutine abrazivne.
- Potvrdite promjer spremnika, radni volumen i dostupnu duljinu osovine prije popravljanja promjera diska.
- Odredite brzinu vrha za rad disperzije i snagu po volumenu za zadatak miješanja i nemojte to dvoje miješati.
- Navedite materijal zuba, tvrdoću i mogućnosti premaza za abrazivne proizvode ili proizvode osjetljive na onečišćenje.
- Zatražite vrijeme preokreta i položaj zone smicanja, idealno potkrijepljeno modeliranjem protoka, a ne samo ocjenu motora.
FAQ za disperzijsku oštricu
Kojom brzinom vrha treba raditi disperzijska oštrica?
Većina disperzijskih diskova s zubima pile kreće se između 18 i 25 m/s na vrhu zuba. Ispod otprilike 15 m/s aglomerati preživljavaju prijevoj; iznad 25 m/s dodatna energija uglavnom se pretvara u toplinu, uvlačenje zraka i trošenje.
Koja je razlika između lopatice za raspršivanje i propelera za miješanje?
Propeler pomiče volumen, disperzijska lopatica stvara lokalno smicanje. Propeleri pri 3 do 8 m/s miješaju i suspendiraju čvrste tvari, dok nazubljeni disk pri 18 do 25 m/s razbija aglomerate. Miješanje pigmentne paste s propelerom neće poboljšati Hegmanovo očitanje.
Koji je materijal najbolji za abrazivne pigmente?
Nehrđajući 304 ili 316L je dobar za organske pigmente. Za rutilni titanijev dioksid, željezni oksid, keramička punila ili katodni aktivni materijal, odaberite očvrsli martenzitni ili dupleks nehrđajući ili presvučeni disk gdje je kontaminacija metalom kritična.
Kako mogu znati da je disperzijska oštrica istrošena?
Pripazite na povećanje finoće mljevenja i rastuće vrijeme šarže. Izmjerite polumjer ruba zuba pri gašenju; kada dosegne oko 0,5 do 1 mm, smicanje je nestalo i disk treba ponovno naoštriti ili zamijeniti.
Može li jedan disk podnijeti i vlaženje i finu disperziju?
Može podnijeti obje faze u jednoj posudi ako se prah dodaje pod jakim vrtlogom i brzina vrha se održava blizu vrha raspona. Ne može zamijeniti mlin s kuglicama, jer disk neće smanjiti primarne čestice ispod njihove veličine aglomerata.
Zašto se šarža disperzije zagrijava i pjeni?
Obično brzina vrha iznad 25 m/s, disk preblizu površini tekućine ili premalo slobodne tekućine. Spustite disk, smanjite brzinu ili podijelite dodavanje u dvije faze.
Većina disperzijskih problema ispada da su geometrijski problemi. Provjerite brzinu vrha, promjer diska, stanje zuba i položaj oštrice prije dodavanja vremena ili konjskih snaga u šaržu. Ako brojke trebaju drugo mišljenje, naši inženjeri pregledavaju geometriju spremnika, ciljnu viskoznost proizvoda i finoću u usporedbi s rasponom raspršivača i vraćaju se s konkretnom postavkom za probu.


- No. 118, Chuangye Road, Jieshou Town, Gaoyou City, Yangzhou, Jiangsu Province, Kina
- [email protected]
- Fiksni telefon: +86-0510-83383966 +86-0510-83390667
- Telefon: +86-0510-83390667
- G. Chen: +86-18061519769 G. Xu: +86-13706183972
- G. Lu: +86-18915337056
- Veza do proizvoda
- Mješalica s gornjim ulazom
- Mješalica s donjim ulazom
- Mješalica s bočnim ulazom
- PRIJAVITE SE
- Prijavite se kako biste prvi saznali najnovije vijesti tvrtke Top Intelligent Technology
- Pretplatite se